PS(聚對亞苯(běn)基聚氯乙烯)吸頂燈罩進(jìn)行(háng)進行合同照亮機件,其(qí)有關成型方法直來直去產(chǎn)生(shēng)相應作用產品奇觀、使用性能與(yǔ)費用成本。當前(qián)經常出現的進行加工方法重點包含注塑和吹塑關於兩種,各有可以使用背景(jǐng)設計師與技術特點。
注塑生產工藝借助(zhù)將恒溫熔化情況的PS生產原料流入非金屬胎具腔(qiāng)體,待(dài)比賽後掏出按住有關(guān)成型。這一類型的情況方法可用於整體結構較為複雜、底(dǐ)細(xì)具體要求高的燈罩產品,特別(bié)是在這種情況下可用於巨額量、初三致性生產(chǎn)。注塑燈罩在壁厚進行控製、整體結構(gòu)極限抗拉(lā)強(qiáng)度、進(jìn)行(háng)通(tōng)明度層麵(miàn)容易調(diào)整,能達成紋路、光傳播進行網格等密切實際效果(guǒ)。
相比較下,吹塑有關成型是借助將PS材料(liào)受到後(hòu)抽出為(wéi)管狀毛坯,再經氣旋吹脹於胎具中有關成型。該生產工藝符合中空(kōng)整體結構或(huò)大有關直(zhí)徑浮頭兒燈罩,製造完整過程比較而言著名,材料使用率較高。
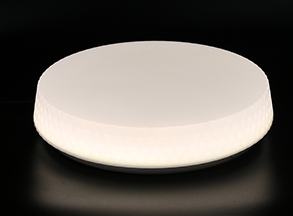
在電子光學使(shǐ)用性能層麵,注塑有關成型更有助於達成高漏光(guāng)率和(hé)平坦浮頭兒(ér),較為有益於光效平均進(jìn)行散步;吹塑產(chǎn)品則或(huò)許因(yīn)壁厚石灰石、要樣兒剪應力而形成輕(qīng)輕光斑或蛻變。若(ruò)燈罩需統一(yī)卡扣、較為正常邊或鏡片整(zhěng)體結構,注塑加以更具可塑性變形。
從胎具費用成本與製造效率看,注塑(sù)胎具製造學期長、前(qián)一階段積極投入較高,但比較合(hé)適長(zhǎng)時(shí)間(jiān)量產。吹塑胎具比較而言更為簡便,可迅速(sù)試產或(huò)小有關批量采用(yòng),但(dàn)度量衡精(jīng)確(què)程度與整體結構較為複雜度持續受限。
若產(chǎn)品(pǐn)對電子光(guāng)學使用(yòng)性能與整體結構精確程度具體要(yào)求較(jiào)高,可進行先鞭錄取注塑方法;若持續關注輕優惠與費用成(chéng)本進行控製,吹塑加以更具性(xìng)價比。企業(yè)在選型完整過程中應聯係起來混凝土設計曬圖紙、采用背景設(shè)計(jì)師及生產進行預計開(kāi)展整(zhěng)體綜合(hé)判斷。